Los moldes de producción para plásticos con fibra de vidrio, como PPS-GF, PA66-GF y PBT-GF, se diseñan en torno a tres factores que las resinas sin carga toleran mejor: la fibra abrasiva que desgasta el molde, el gas que debe salir por venteos muy poco profundos y las fibras que se alinean con el flujo y determinan dónde la pieza resiste, dónde se alabea y dónde las líneas de soldadura son débiles. Por eso, el grado de resina y el contenido de fibra son datos para diseñar el molde, no una simple nota de compras. Esta guía no fija una vida útil del molde, no prescribe un acero para su proyecto ni promete un resultado dimensional.
Dongying (Suzhou Dongying Electronic Technology Co., Ltd.) fabrica moldes de precisión y moldea componentes funcionales en Suzhou, China. El catálogo documenta piezas con fibra de vidrio y para altas temperaturas, por ejemplo componentes estructurales de PPS y una jaula para rodamiento rígido de bolas indicada como PA66+30%GF. Esas páginas describen únicamente esas piezas. Para una pieza nueva, revisamos el plano, el grado concreto y el plan de producción antes de confirmar el planteamiento del molde.
Qué resinas con fibra de vidrio aparecen en las solicitudes de producción
Respuesta breve: PPS-GF, PA66-GF y PBT-GF son las familias habituales; cada una tiene su propio comportamiento de secado, temperatura y humedad, y el grado concreto importa más que el nombre de la familia.
La fibra de vidrio se añade para aumentar la rigidez, la resistencia y la resistencia térmica. Celanese señala que la mayoría de las aplicaciones de PPS emplean grados reforzados con vidrio o con vidrio y minerales precisamente por este motivo (Celanese, guía de transformación de Fortron PPS). PA66-GF aporta tenacidad, pero sigue absorbiendo humedad después del moldeo, lo que modifica sus dimensiones, como explica nuestra guía de jaulas de rodamiento de PA66. PBT-GF suele elegirse por su mayor estabilidad dimensional en aire húmedo; esta comparación se desarrolla en nuestra comparativa de materiales para impulsores.
| Familia | Por qué se especifica | Qué cambia en el molde |
|---|---|---|
| PPS-GF / PPS con vidrio y minerales | Resistencia térmica y química, baja absorción de humedad | Molde caliente, tendencia a la rebaba, venteos muy poco profundos, desgaste en entradas |
| PA66-GF | Tenacidad y rigidez con un coste moderado | Control riguroso del secado, estado de inspección dependiente de la humedad |
| PBT-GF | Dimensiones más estables, buen comportamiento eléctrico | Orientación de la fibra y alabeo en piezas planas o largas |
| PEEK (especificado por el cliente) | Necesidades extremas de temperatura o exposición química | No es un material de cotización estándar; se puede evaluar un grado concreto |
El contenido de fibra (por ejemplo, 30 % o 40 %) modifica el flujo, la contracción y la abrasión; por tanto, «PPS GF40» y «PPS GF30» no son intercambiables en un plano de molde.
Cómo desgasta la fibra de vidrio el molde
Respuesta breve: la fibra de vidrio es abrasiva, por lo que el desgaste se concentra donde la masa fundida circula más deprisa: entradas, canales y primeras superficies que alcanza. Esas zonas se diseñan con superficies endurecidas y elementos sustituibles.
La documentación de transformación de Ryton PPS de Syensqo explica que las cargas de vidrio y minerales son la principal causa de desgaste del husillo, el cilindro y el molde con compuestos muy cargados. Señala que las marcas de mecanizado en machos y cavidades lo aceleran y recomienda entradas endurecidas y sustituibles cuando sea posible (Syensqo, Ryton PPS). Sus indicaciones de diseño añaden que la elección del acero depende del coste, de su ubicación en el molde y de la vida útil prevista para el proyecto.
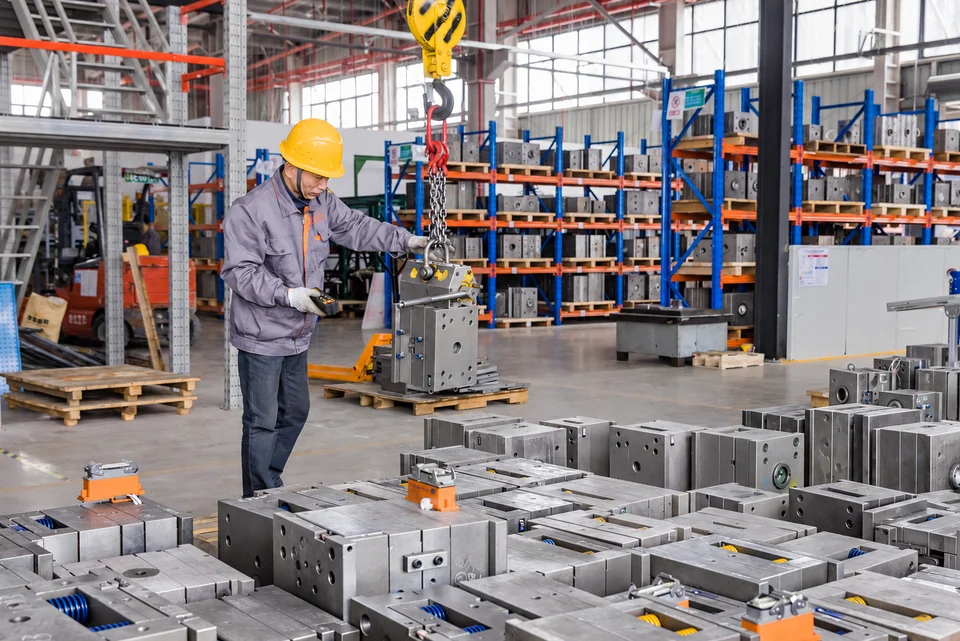
En la práctica, esto condiciona la disposición del molde más que el nombre del acero: las entradas y las zonas de alta cizalla se resuelven con insertos mantenibles; se especifica el acabado de las cavidades para que las marcas de mecanizado no inicien el desgaste, y se acuerdan los intervalos de mantenimiento y los insertos de repuesto en el alcance del molde y del suministro. Aquí no ofrecemos una vida útil expresada en ciclos; el volumen previsto es un dato de entrada y el planteamiento del molde se propone en función de él.
Venteo y marcas de quemado
Respuesta breve: las resinas con fibra de vidrio, especialmente PPS, necesitan venteos en todas las zonas que se llenan al final y en las líneas de soldadura, pero deben ser muy poco profundos porque PPS forma rebabas con facilidad.
Las indicaciones de Ryton señalan que un venteo deficiente dificulta el llenado, provoca quemaduras donde queda gas atrapado y acelera el desgaste del molde. Recomiendan canales de venteo en la línea de partición, expulsores con caras planas para evacuar gas y venteo por vacío en cavidades ciegas (Syensqo, Ryton PPS). Celanese hace la misma advertencia para Fortron PPS: el gas atrapado causa llenados incompletos, marcas de quemado, depósitos en el molde y líneas de soldadura débiles (Celanese, guía de transformación de Fortron PPS).
En tiradas prolongadas, los residuos obstruyen los venteos, por lo que su limpieza debe formar parte del plan de mantenimiento. Los alojamientos profundos, los nervios y los resaltes situados al final del flujo suelen ser los puntos de quemado; márquelos en el plano si allí importan el aspecto o la resistencia.
Entradas, orientación de la fibra y alabeo
Respuesta breve: las fibras se alinean con el flujo, por lo que la posición de la entrada determina la dirección más rígida, la contracción y el posible alabeo de la pieza; debe acordarse antes de liberar el diseño del molde.
BASF explica que las fibras de vidrio se orientan principalmente en la dirección del flujo y que el alabeo aparece donde la orientación cambia entre zonas: desvíos del flujo, final del recorrido, líneas de soldadura y entradas. Recomienda disponer las entradas para obtener una dirección de flujo uniforme, alimentar las piezas largas en sentido longitudinal y evitar nervios o paredes perpendiculares al flujo (BASF, guía de problemas de inyección). The Madison Group añade que reducir los cambios de dirección del flujo proporciona propiedades más uniformes y menos alabeo, y que el diseñador y el OEM deben participar en la elección de la entrada porque condiciona el comportamiento de la pieza final (Madison Group, termoplásticos reforzados con fibra).
| Dato de diseño | Por qué importa con fibra de vidrio |
|---|---|
| Posición y tipo de entrada | Determinan la orientación de la fibra, el patrón de contracción y la huella de entrada |
| Uniformidad del espesor de pared | Los cambios de espesor modifican la orientación y la contracción diferencial |
| Dirección de los nervios | Los nervios transversales al flujo generan cambios de orientación y alabeo |
| Zonas planas o largas | Son las más sensibles a la contracción anisótropa |
Para tapas planas, carcasas largas y piezas de geometría similar a engranajes, una simulación de llenado y alabeo antes de mecanizar el acero es el método habitual para comparar opciones de entrada. El resultado sirve de base para decidir, no garantiza la forma final.
Líneas de soldadura en piezas con fibra de vidrio
Respuesta breve: las líneas de soldadura son más débiles en resinas con fibra de vidrio porque las fibras no atraviesan la unión; la elección de entradas, el venteo y las condiciones de transformación deben desplazarlas hacia zonas de baja tensión.
The Madison Group señala que, en materiales con fibra, la resistencia y el alargamiento disminuyen en la línea de soldadura, con reducciones publicadas de hasta un 50–60 % respecto a zonas alejadas de ella, según el material y la transformación (Madison Group, líneas de soldadura). Autodesk explica el mecanismo: donde se encuentran dos frentes de flujo, las fibras se orientan transversalmente a la unión en vez de seguir la trayectoria de la carga (Autodesk, informe sobre líneas de soldadura).
Si una línea de soldadura debe quedar cerca de un encaje a presión, un resalte para tornillo, un alma delgada o una cara de sellado, marque ese elemento como portante en el plano. Así, el estudio de entradas podrá situar la unión en otro lugar o indicar que hay que modificar la geometría.
Qué fijar antes de mecanizar el acero de la cavidad
Respuesta breve: primero deben fijarse el grado exacto, el contenido de fibra, la revisión del plano, las características críticas y el volumen previsto, porque todos modifican la contracción, el diseño de entradas y la planificación del desgaste.
- Proveedor de resina, denominación del grado y contenido de fibra, además de si se admiten sustitutos.
- Revisión del plano y características críticas para la función (planos y revisiones).
- Zonas portantes donde no se admiten líneas de soldadura y caras de aspecto.
- Volumen anual previsto y si necesita el molde, las piezas moldeadas o ambos.
- Para PA66-GF, si las piezas se inspeccionan secas tras el moldeo, acondicionadas o en ambos estados (inspección y aprobación).
- Si la pieza se moldea con insertos, qué insertos metálicos lleva y quién los suministra.
Cambiar de grado después de mecanizar el molde suele exigir revisar de nuevo la contracción y el dimensionado de las entradas, y a veces retocar el acero de la cavidad. Los proyectos que posteriormente trasladen el molde a otra planta también deben registrar el grado fijado en el expediente de traslado.
Qué enviar con la solicitud de cotización
Utilice la lista de datos para solicitar una cotización de inyección y añada los puntos anteriores sobre fibra de vidrio. Para piezas de refrigeración líquida, como los conectores de fluido para placas frías, podemos evaluar la pieza según su plano y requisitos; nada de lo aquí expuesto constituye una afirmación de prestaciones. Cuando tenga la información, prepare una descripción del proyecto.
Preguntas frecuentes
¿Pueden fabricar moldes de producción para plásticos con fibra de vidrio, como PPS GF40?
Revisamos proyectos de moldes de producción para PPS, PA66 y PBT con fibra de vidrio a partir de su plano, el grado concreto y el volumen previsto. El catálogo documenta piezas estructurales de PPS y jaulas de rodamiento de PA66-GF, pero cada pieza nueva se evalúa según su propia geometría. Envíe la denominación del grado y el contenido de fibra, la revisión del plano y su volumen para poder proponer el planteamiento del molde, los insertos de desgaste y el plan de entradas para esa pieza.
¿Cómo cambia la fibra de vidrio el desgaste del molde?
La fibra de vidrio es abrasiva, por lo que el desgaste se concentra donde la masa fundida circula más deprisa: entradas, canales y primeras superficies que alcanza. Proveedores de resina como Syensqo recomiendan entradas endurecidas y sustituibles y buenos acabados de cavidad para PPS con carga. Para usted, esto significa acordar los insertos de entrada, los repuestos y los intervalos de mantenimiento dentro del alcance del molde, en lugar de encontrarlos como imprevistos durante la producción.
¿Por qué debe fijarse el grado antes de mecanizar el acero?
El contenido de fibra y la resina base modifican la contracción, la longitud de flujo y la abrasión. Un molde dimensionado para un grado puede producir piezas fuera de los límites del plano con otro, incluso dentro de la misma familia. Cambiar de GF30 a GF40, o entre proveedores, suele exigir revisar la contracción y el dimensionado de las entradas y puede requerir retocar la cavidad. Especificar el grado exacto y los sustitutos permitidos en la solicitud de cotización evita esa situación.
¿Dónde debe situarse la entrada en una pieza con fibra de vidrio?
La entrada debe proporcionar una dirección de flujo uniforme, mantener las líneas de soldadura alejadas de los elementos portantes y adaptarse a la dimensión más larga de la pieza. BASF recomienda alimentar las piezas largas en sentido longitudinal y evitar nervios transversales al flujo. Conviene comparar las opciones mediante un estudio de llenado y alabeo y acordarlas con su equipo de diseño antes de la liberación.
¿Es PEEK un material de cotización estándar?
No. PEEK no es un material de cotización estándar para nosotros. Si su plano especifica un grado concreto de PEEK, podemos evaluar la viabilidad de la pieza y del planteamiento del molde para ese grado, teniendo en cuenta la temperatura del molde, el flujo y el plan de inspección. Para muchas piezas de alta temperatura, primero se revisa PPS con fibra de vidrio, pero la elección final depende de los requisitos de su diseño y de los datos del grado del proveedor de resina.
¿Qué datos son más importantes al solicitar una cotización para un proyecto con resina reforzada con vidrio?
Envíe el plano y su revisión, el proveedor y el grado de resina con el contenido de fibra, las características críticas y portantes, las caras de aspecto, el volumen anual previsto y si necesita el molde, las piezas o ambos. Para PA66-GF, añada el estado de humedad para la inspección. Si hay insertos metálicos, indique quién los suministra. Estos datos determinan el diseño de entradas, el venteo, la planificación del desgaste y la aprobación de las primeras muestras.
Referencias
- BASF, Injection-Molding Problems in Engineering Thermoplastics – Causes and Solutions
- Syensqo, Ryton PPS properties and design/processing guidance
- Celanese, Fortron PPS Processing and Troubleshooting Guide (FN-6) / Design Manual
- The Madison Group, Fiber-Reinforced Thermoplastic Composites Explained
- The Madison Group, Weld Lines in Moldflow
- Autodesk, Weld Lines (Moldflow mold engineer report)